陜西GGD側片2200*800廠家加工詳解 電氣欄目專用鉆頭選擇與應用
在電氣控制柜的制造領域,GGD系列低壓配電柜因其結構通用、組裝靈活而廣泛應用。其中,側片(或稱側板)是柜體結構的關鍵組成部分,其加工精度直接影響柜體的整體強度、裝配效率及防護等級。本文將圍繞“陜西地區GGD側片(規格2200mm*800mm)的廠家加工”這一主題,重點探討其中至關重要的一個環節——電氣欄目安裝孔加工時鉆頭的選擇與應用。
一、GGD側片加工概述
GGD側片通常采用優質冷軋鋼板或敷鋁鋅板制作,規格為2200mm(高)*800mm(寬)。加工流程主要包括剪板、沖壓/折彎、焊接(如需加強筋)、表面處理(如噴涂、電鍍)以及最終的鉆孔攻絲。在電氣欄目(用于安裝斷路器、儀表、端子等元器件的安裝橫梁或支架)的安裝位置,需要進行精確的鉆孔作業,以便后續用螺絲將欄目牢固固定在側片上。
二、電氣欄目安裝孔加工與鉆頭選擇
這是加工中的核心精細環節。鉆孔的質量決定了安裝的穩固性和精度。
- 孔徑與孔位要求:通常根據欄目設計圖紙和所用安裝螺絲規格(如M4、M5、M6)確定底孔直徑。孔位必須嚴格按照圖紙尺寸,通常采用數控沖床或數控鉆床進行批量加工,確保一致性。對于2200*800這樣的大尺寸側片,加工平臺的精度和夾具的穩定性至關重要。
- 鉆頭類型選擇:
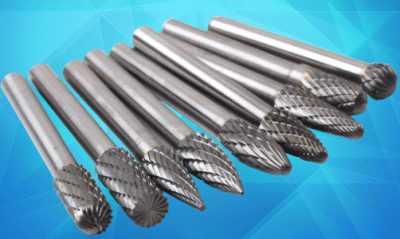
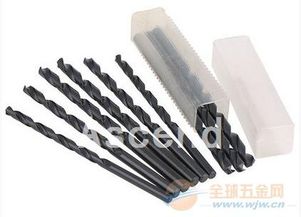
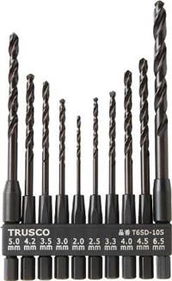
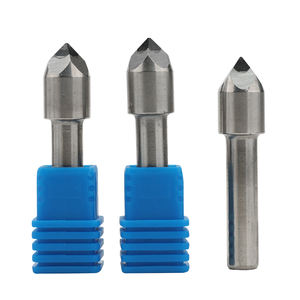
- 材質:首選高速鋼(HSS)或含鈷高速鋼(HSS-Co)鉆頭。對于大批量、高強度的鋼板加工,硬質合金鉆頭壽命更長,但成本更高。陜西本地加工廠家會根據生產批量和成本效益進行選擇。
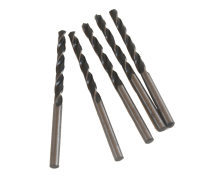
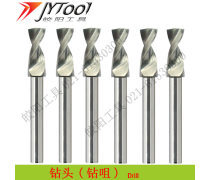
- 結構:針對鋼板(尤其是較厚的板材)鉆孔,推薦使用麻花鉆。其螺旋槽能有效排屑,防止鉆頭過熱和卡死。對于數控設備,常使用直柄或削平柄的直槽鉆或強力鉆,以實現更高的穩定性和進給速度。
- 涂層:TiN(氮化鈦)或TiAlN(氮鋁鈦)涂層鉆頭能顯著降低摩擦,提高耐磨性,減少粘屑,是提升加工效率和孔壁質量的有效選擇。
- 加工要點:
- 冷卻與潤滑:加工時需使用切削液進行冷卻和潤滑,這能極大延長鉆頭壽命,保證孔壁光潔度,并防止材料過熱變形。
- 轉速與進給:根據鉆頭直徑、材質和鋼板厚度,合理設置機床轉速和進給速度。速度過快易燒損鉆頭,過慢則效率低下并可能導致加工硬化。
- 毛刺處理:鉆孔后,孔口邊緣會產生毛刺。專業的廠家會在加工后增加去毛刺工序(如使用去毛刺工具或振動研磨),確保側片安裝時不會劃傷線纜或安裝人員,也便于欄目的平整貼合。
三、對陜西廠家的建議
陜西作為重要的工業基地,擁有眾多電氣機柜制造企業。對于承接GGD側片加工的廠家而言:
- 工藝標準化:針對2200*800等常見規格,制定標準的加工作業指導書,特別是鉆孔工序的參數表。
- 設備投入:采用高精度的數控轉塔沖床或數控鉆銑中心,可實現多孔位的一次性高效、精準加工,遠超傳統手工劃線鉆孔的方式。
- 供應鏈管理:與優質的工刀具供應商合作,確保鉆頭等耗材的質量穩定,建立科學的刀具更換周期。
- 質量控制:配備專業檢具,對鉆孔的孔徑、孔距、孔邊距進行抽檢或全檢,確保每一塊側片都符合圖紙要求。
###
陜西地區GGD側片(2200*800)的加工,雖是一個具體的部件生產,卻體現了電氣成套制造行業的工藝水準。其中,電氣欄目安裝孔的加工,雖小但至關重要。選擇合適的鉆頭并優化加工工藝,不僅能提升產品本身的質量和一致性,更能為后續的柜體裝配打下堅實基礎,最終保障整個低壓配電系統的安全可靠運行。對于廠家而言,關注此類細節,正是提升市場競爭力的關鍵所在。
如若轉載,請注明出處:http://www.seo200.cn/product/28.html
更新時間:2026-10-15 03:22:19